Переходные втулки для расточных токарных блоков
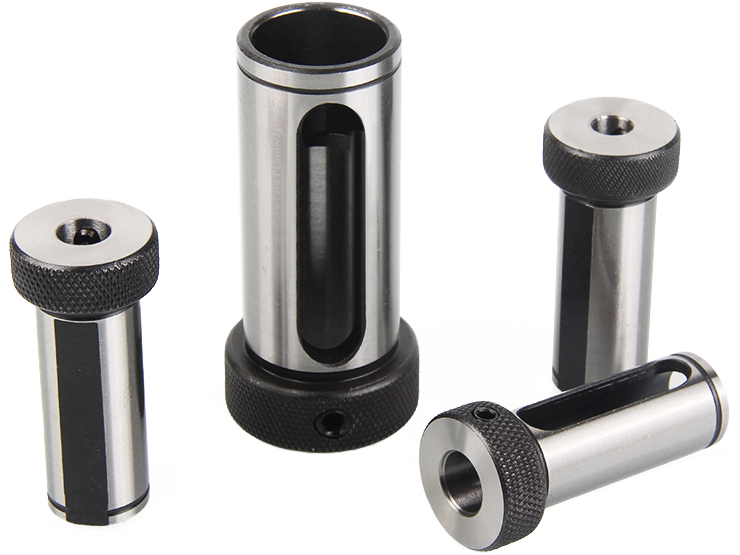
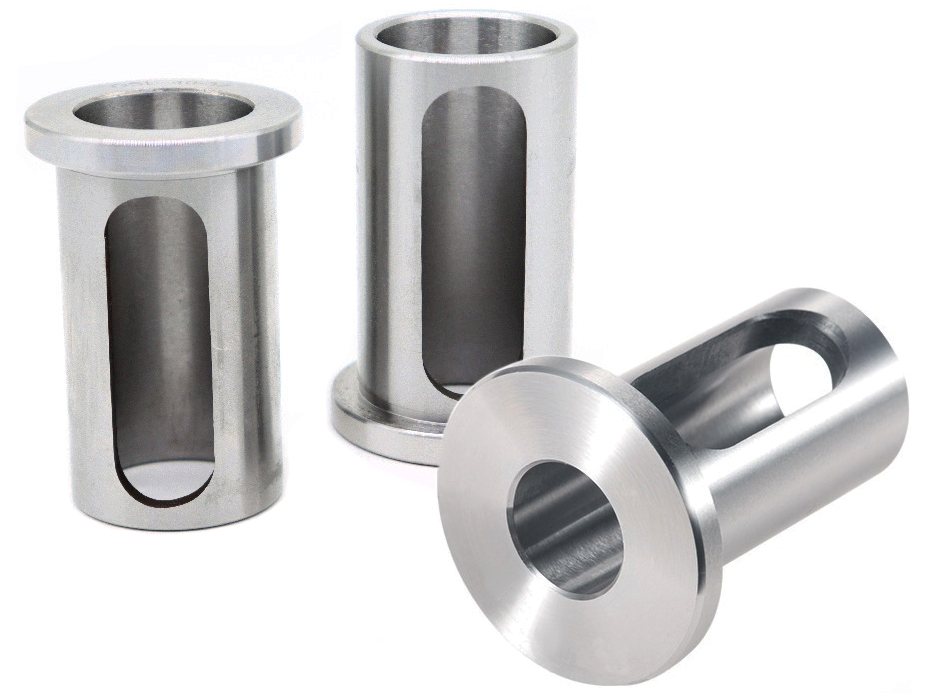

Цилиндрические переходные втулки применяются для зажима расточных оправок и корпусных свёрл с прямым хвостовиком. Они компенсируют разницу между внутренним посадочным отверстием блока и диаметром инструмента, обеспечивая высокую жесткость системы. Изготавливаются из закаленной стали с точной шлифовкой внутреннего и наружного диаметров для минимального биения и стабильного позиционирования.
Размеры стандартных цилиндрических втулок
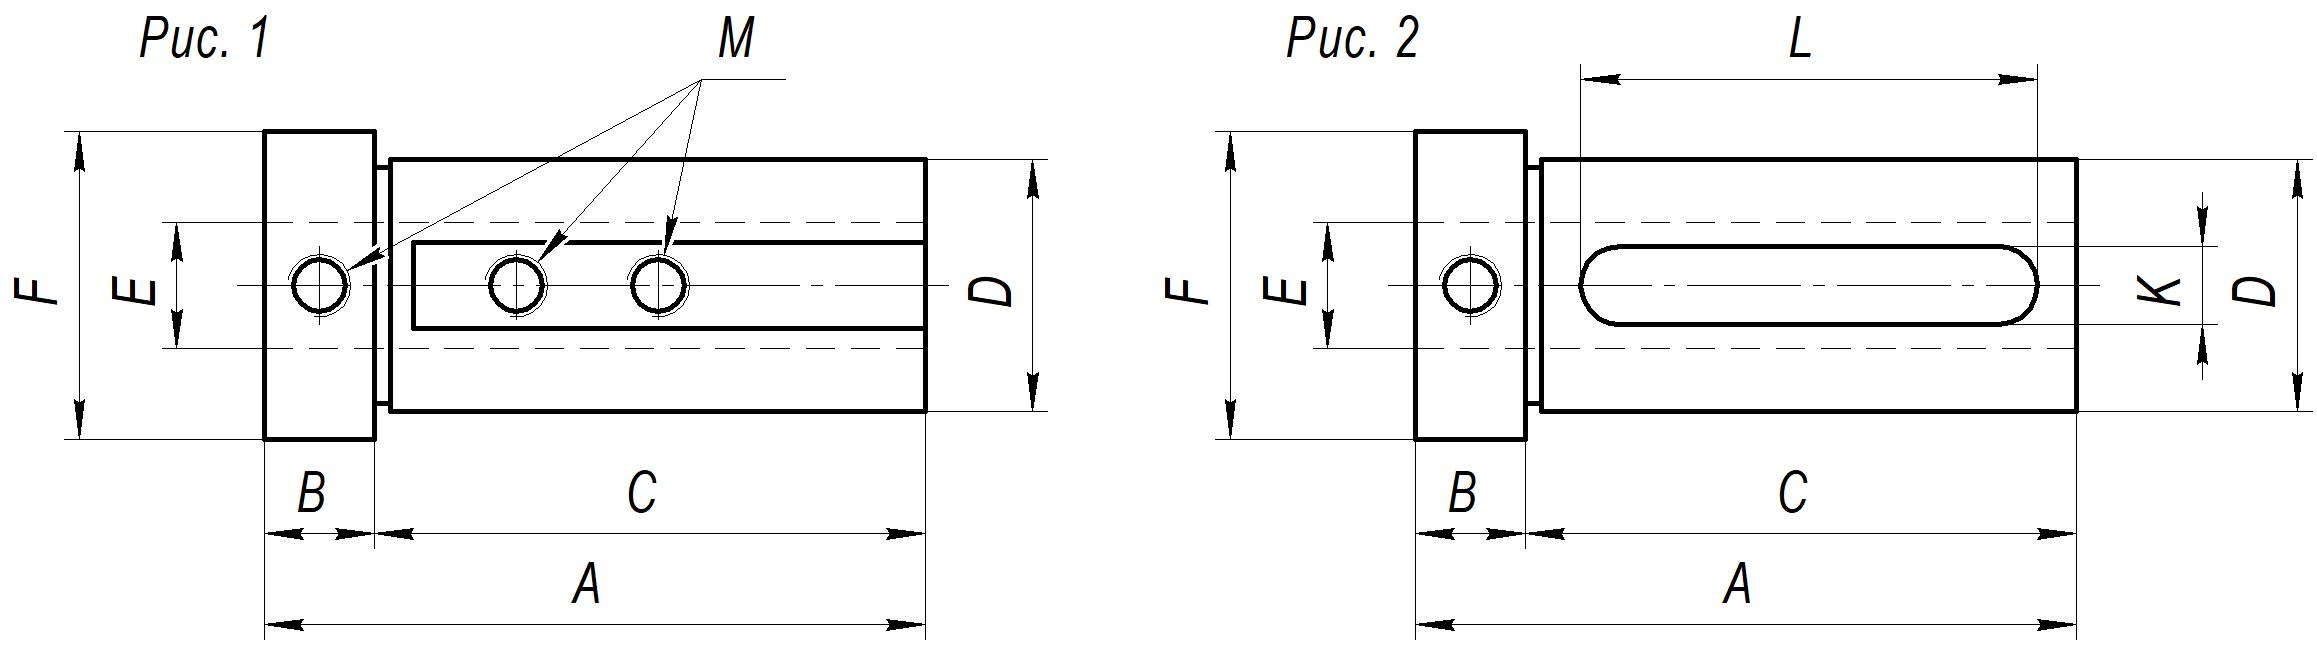
| A | B | C | D | E | F | K | L | M | Рис. | |
|---|---|---|---|---|---|---|---|---|---|---|
| DSL-16-8 | 50 | 10 | 40 | 16 | 8 | 24 | - | - | M6 | 1 |
| DSL-16-10 | 50 | 10 | 40 | 16 | 8 | 24 | 6 | 34 | M6 | 2 |
| DSL-20-8 | 62 | 12 | 50 | 20 | 8 | 28 | - | - | M8 | 1 |
| DSL-20-10 | 62 | 12 | 50 | 20 | 10 | 28 | - | - | M8 | 1 |
| DSL-20-12 | 62 | 12 | 50 | 20 | 12 | 28 | 8 | 42 | M8 | 2 |
| DSL-25-8 | 64 | 14 | 50 | 25 | 8 | 33 | - | - | M8 | 1 |
| DSL-25-10 | 64 | 14 | 50 | 25 | 10 | 33 | - | - | M8 | 1 |
| DSL-25-12 | 64 | 14 | 50 | 25 | 12 | 33 | - | - | M8 | 1 |
| DSL-25-16 | 64 | 14 | 50 | 25 | 16 | 33 | 10 | 42 | M8 | 2 |
| DSL-32-8 | 84 | 14 | 70 | 32 | 8 | 39 | - | - | M8 | 1 |
| DSL-32-10 | 84 | 14 | 70 | 32 | 10 | 39 | - | - | M8 | 1 |
| DSL-32-12 | 84 | 14 | 70 | 32 | 12 | 39 | - | - | M8 | 1 |
| DSL-32-16 | 84 | 14 | 70 | 32 | 16 | 39 | - | - | M8 | 1 |
| DSL-32-20 | 84 | 14 | 70 | 32 | 20 | 39 | 10 | 58 | M8 | 2 |
| DSL-32-25 | 84 | 14 | 70 | 32 | 25 | 39 | 10 | 58 | M8 | 2 |
| DSL-40-8 | 95 | 15 | 80 | 40 | 8 | 46,5 | - | - | M8 | 1 |
| DSL-40-10 | 95 | 15 | 80 | 40 | 10 | 46,5 | - | - | M8 | 1 |
| DSL-40-12 | 95 | 15 | 80 | 40 | 12 | 46,5 | - | - | M8 | 1 |
| DSL-40-16 | 95 | 15 | 80 | 40 | 16 | 46,5 | - | - | M8 | 1 |
| DSL-40-20 | 95 | 15 | 80 | 40 | 20 | 46,5 | - | - | M8 | 1 |
| DSL-40-25 | 95 | 15 | 80 | 40 | 25 | 46,5 | 12 | 65 | M8 | 2 |
| DSL-40-32 | 95 | 15 | 80 | 40 | 32 | 46,5 | 12 | 65 | M8 | 2 |
Перед тем как затягивать радиальные крепёжные винты на расточном блоке, убедитесь в правильности положения переходной втулки. Винты должны упираться в её лыску (или непосредственно в хвостовик инструмента, если втулка со сквозным пазом, как на рисунке 2). После этого затяните винты, фиксирующие инструмент во втулке и вставьте втулку с инструментом в отверстие расточного блока на всю глубину — так, чтобы бурт упёрся в торец блока. Повторно убедившись в том, что втулка и инструмент сориентированы правильно, затяните силовые винты крепления. Не оставляйте свободные винты без нагрузки, в противном случае они могут вращаться и выпадать из отверстий под влиянием вибраций в процессе резания.